Kısaca
- Kazanç: Daha az arıza, hızlı arıza bulma, değiştirilebilir çalışma mantığı ve operatör ekranı
- Maliyeti belirleyen: Giriş-çıkış sayısı, ekran ihtiyacı, sürücü ve sensör değişimi, pano durumu
- Mantıklı olduğu durum: Makine mekanik olarak sağlam ama kumanda sık arıza veriyorsa
- Mantıklı olmadığı durum: Makine ömrünü doldurmuşsa ya da yakında değişecekse
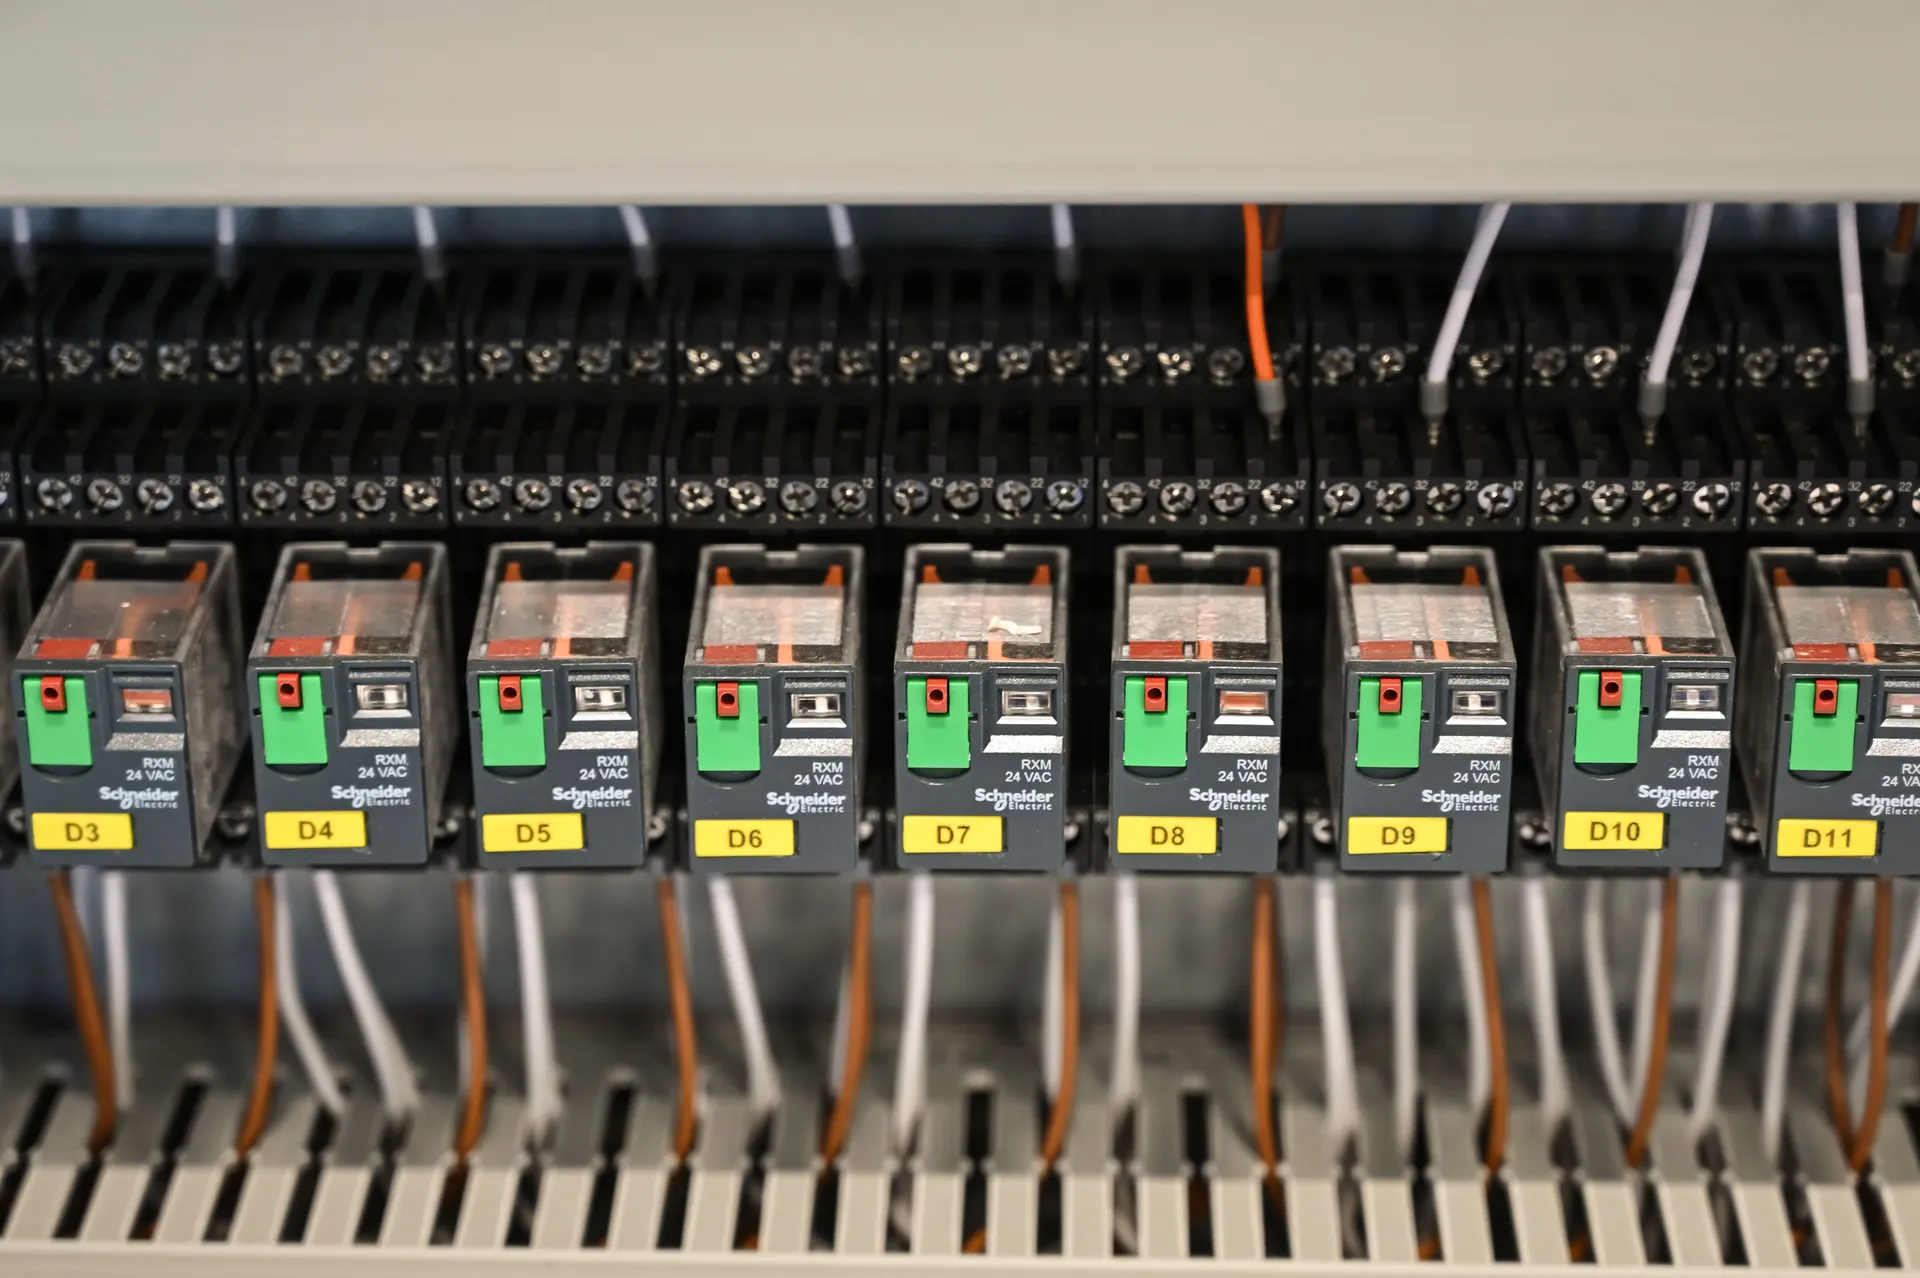
Konya'nın sanayi bölgelerindeki birçok makine yıllardır röle, kontaktör ve zaman rölesiyle çalışıyor. Mekaniği sağlam olan bu makinelerde arızaların çoğu kumanda tarafından geliyor. Röleli kumandayı PLC'ye taşımak makineyi yenilemeden ömrünü uzatmanın en etkili yoludur; ama her makine için doğru karar değildir.
PLC'ye geçiş ne kazandırır?
- Daha az arıza: Yıpranan röle ve zaman rölelerinin yerini yazılım alır.
- Hızlı arıza bulma: PLC giriş-çıkış durumları ve operatör ekranındaki alarm geçmişi arızanın yerini gösterir.
- Değiştirilebilir mantık: Çalışma sırası ya da süreler kablo değiştirmeden programdan ayarlanır.
- Operatör ekranı (HMI): Sayaç, reçete, alarm ve bakım bilgileri ekranda görünür.
- Genişletme: Sensör, sürücü ve başka makinelerle haberleşme eklenebilir.
Maliyeti neler belirler?
- Giriş-çıkış (I/O) sayısı ve analog sinyal ihtiyacı
- Operatör ekranı (HMI) olup olmayacağı ve boyutu
- Motorlara frekans konvertörü (sürücü) eklenip eklenmeyeceği
- Sensör, limit şalter ve saha kablolarının durumu
- Mevcut panonun kullanılabilirliği ya da yeni pano ihtiyacı
- Programlama ve devreye alma süresi
Ne zaman mantıklı, ne zaman değil?
| Durum | Öneri |
|---|---|
| Mekanik sağlam, kumanda sık arıza veriyor | PLC'ye geçiş mantıklı |
| Makineye yeni özellik eklenmek isteniyor | PLC'ye geçiş mantıklı |
| Şeması ve programı olmayan, kimsenin bilmediği makine | PLC'ye geçiş ve belgeleme mantıklı |
| Mekanik aşınmış, ömrünü doldurmuş | Önce mekanik değerlendirme; çoğu zaman yenileme daha doğru |
| Makine yakında değişecek | Sadece arıza onarımı yeterli |
Süreç nasıl işler?
- Makinenin mevcut çalışması incelenir, giriş-çıkış listesi çıkarılır.
- Yeni elektrik şeması ve malzeme listesi hazırlanır.
- Pano hazırlanır, program yazılır ve atölyede test edilir.
- Makinenin duruş süresi planlanarak sahada değişim ve devreye alma yapılır.
- Operatörler bilgilendirilir; güncel şema ve programın bir kopyası işletmede bırakılır.
Ayrıntılar için endüstriyel otomasyon sayfamıza bakabilirsiniz.
Üretimi durdurmadan yapılabilir mi?
Panonun hazırlanması ve programın yazılması sahada değil atölyede yapılır. Makinenin durması gereken süre yalnızca değişim ve devreye alma için gereken süredir; bunu hafta sonu ya da vardiya aralarına planlayabiliyoruz.